物流仓库的工业提升门安装,不是简单的"把门装上去"。一樘门的运行寿命、密封性能和故障频率,80% 取决于施工阶段的质量控制。我们在过去多年的工业门安装实践中,将施工流程拆解为 7 道关键工序,每道工序设有明确的控制点与验收标准。以下按时间轴还原一个典型物流仓库工业提升门的完整施工过程。
第一阶段:现场勘测与方案设计(第 1-3 天)
施工的第一步不在现场,在图纸上。
技术人员到场后需要采集四组核心数据:门洞净宽与净高、两侧墙垛宽度、屋顶下沿高度、地面平整度。物流仓库的门洞通常在 4 米至 6 米之间,但实际测量值与设计值的偏差如果超过 20 毫米,就需要调整门体分块方案。
勘测结束后进入方案设计环节。工业提升门的提升方式分为标准提升、垂直提升和高位提升三种,选择依据是仓库内部净空高度与门洞高度的比值。净空高度不足门洞高度 1.5 倍时,只能采用标准提升;净空充裕的仓库优先选择高位提升,门体完全开启后贴附于屋顶下方,不占用地面与通道空间。
这一阶段的控制点在于勘测数据的准确性与提升方式的匹配度。数据偏差直接导致门体与建筑结构干涉,提升方式选错则影响仓库的通行效率。
第二阶段:材料进场与预埋件施工(第 4-7 天)
方案确认后,材料进场。工业提升门的门板通常为双层彩钢板夹聚氨酯发泡材料,厚度 40 毫米至 50 毫米,单块门板重量在 30 公斤至 60 公斤之间。五金件、轨道、扭簧、钢丝绳等配件需逐一核对型号与数量。
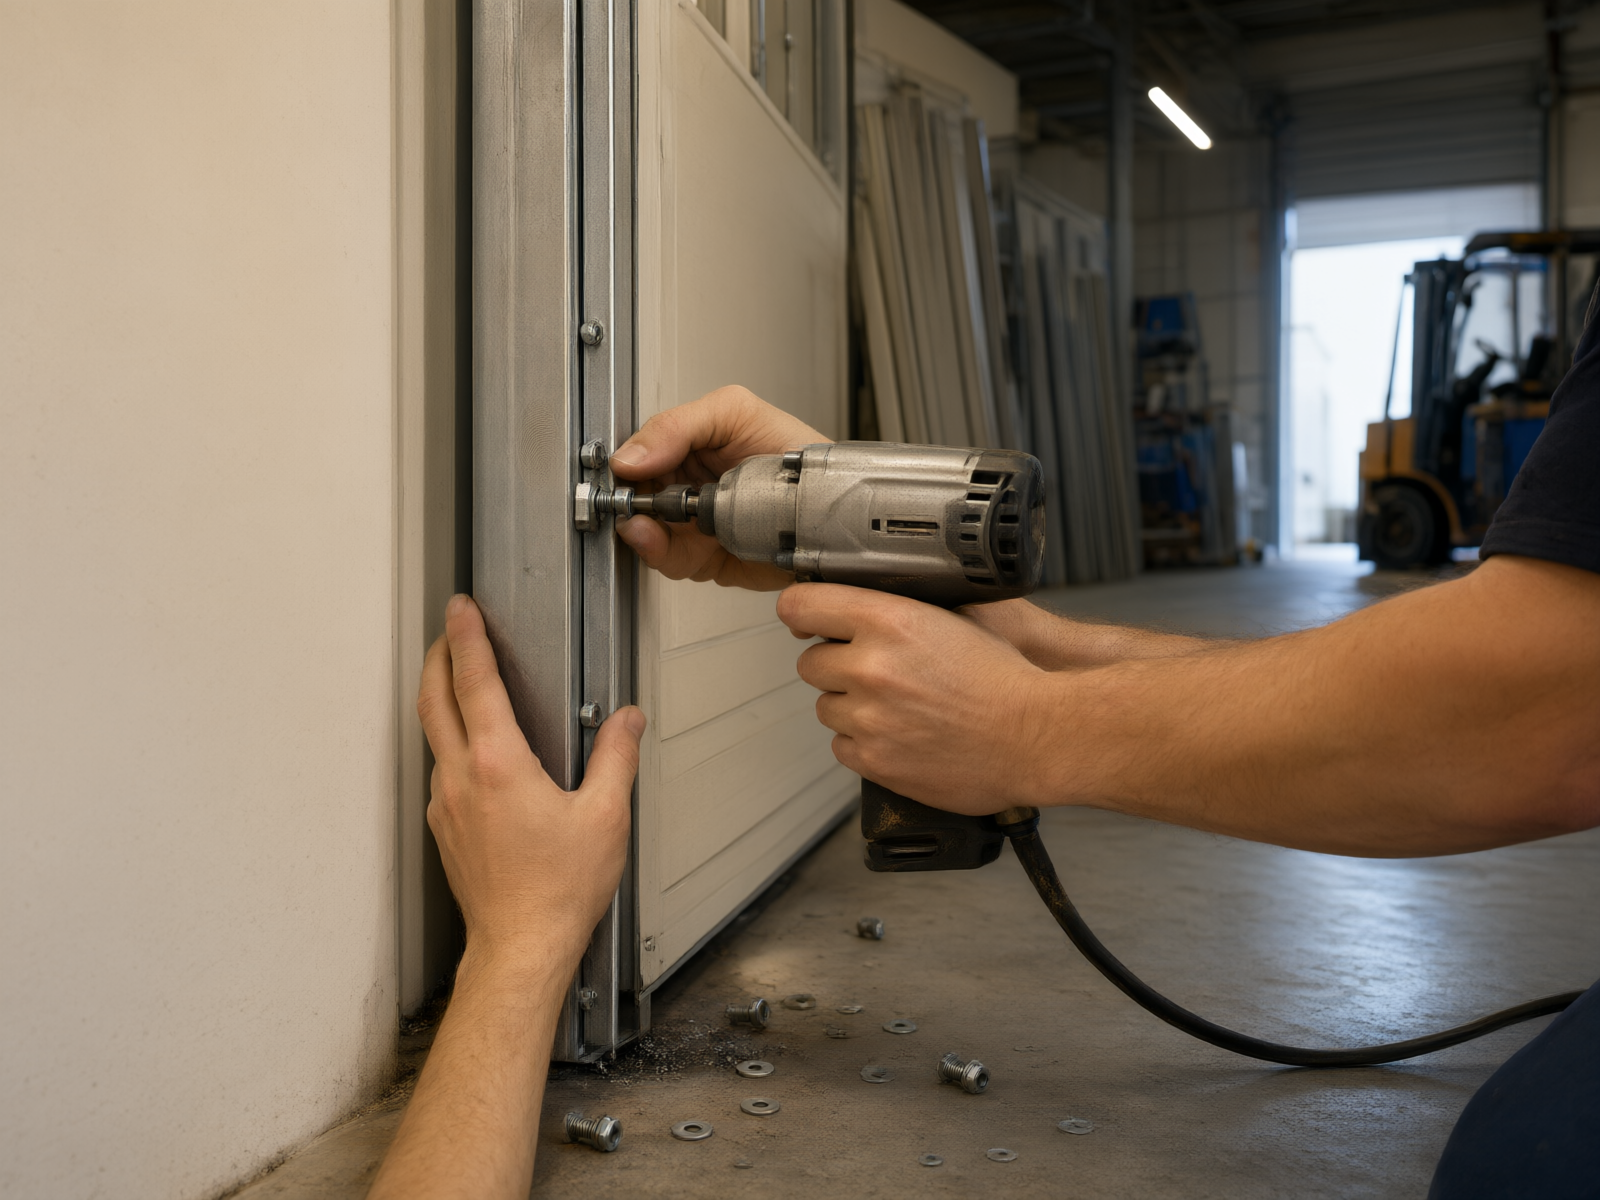
预埋件施工是这一阶段的重心。轨道支架的固定方式取决于墙体材质:混凝土墙采用化学锚栓,砖墙需在安装位置浇筑混凝土构造柱,钢结构厂房则直接焊接于立柱。预埋件的定位精度要求为水平偏差不超过 3 毫米、垂直偏差不超过 2 毫米。
控制点在于预埋件的承载力与定位精度。一颗锚栓的抗拔力不足,就可能导致整条轨道在门体运行中产生位移,进而引发门板脱轨。
第三阶段:轨道安装与门板拼装(第 8-12 天)
轨道是工业提升门的"骨骼"。竖向轨道安装于门洞两侧,横向轨道延伸至仓库内部上方,两段轨道通过弯轨连接。轨道安装的核心指标是平行度——两条竖向轨道的间距在全高范围内偏差不超过 2 毫米,横向轨道需保持 1% 至 1.5% 的坡度朝向电机方向,确保门体在自重辅助下平稳滑行。
门板拼装从底部第一块开始,逐块向上叠加。相邻门板之间通过铰链连接,铰链螺栓的拧紧力矩需达到规定值。门板与轨道之间的间隙控制在 5 毫米至 8 毫米,间隙过大影响密封性,过小则增加运行摩擦阻力。
这一阶段的控制点在于轨道平行度与门板间隙。轨道不平行会导致门体运行卡顿,门板间隙失控则直接影响仓库的保温与防尘效果。
第四阶段:平衡系统安装(第 13-14 天)
工业提升门的平衡系统由扭簧、钢丝绳、滑轮和绳轮组成,其作用是抵消门体自重,使电机只需提供克服摩擦力的动力即可启闭数吨重的门体。
扭簧的选型依据门体总重量与提升高度计算得出,安装时需按厂家标定的圈数预紧。预紧不足,门体开启时电机会过载;预紧过度,门体关闭时会产生冲击。钢丝绳的安全系数不低于 6 倍,即破断拉力至少为门体重量的 6 倍。
控制点在于扭簧预紧圈数的准确性与钢丝绳的安装张力。平衡系统调试不当是工业提升门早期故障的首要原因。
第五阶段:驱动系统与控制系统安装(第 15-17 天)
驱动系统包括电机、减速器和控制箱。物流仓库的工业提升门通常选用功率 0.75 kW 至 1.5 kW 的三相异步电机,启闭速度在 0.15 米/秒至 0.3 米/秒之间。
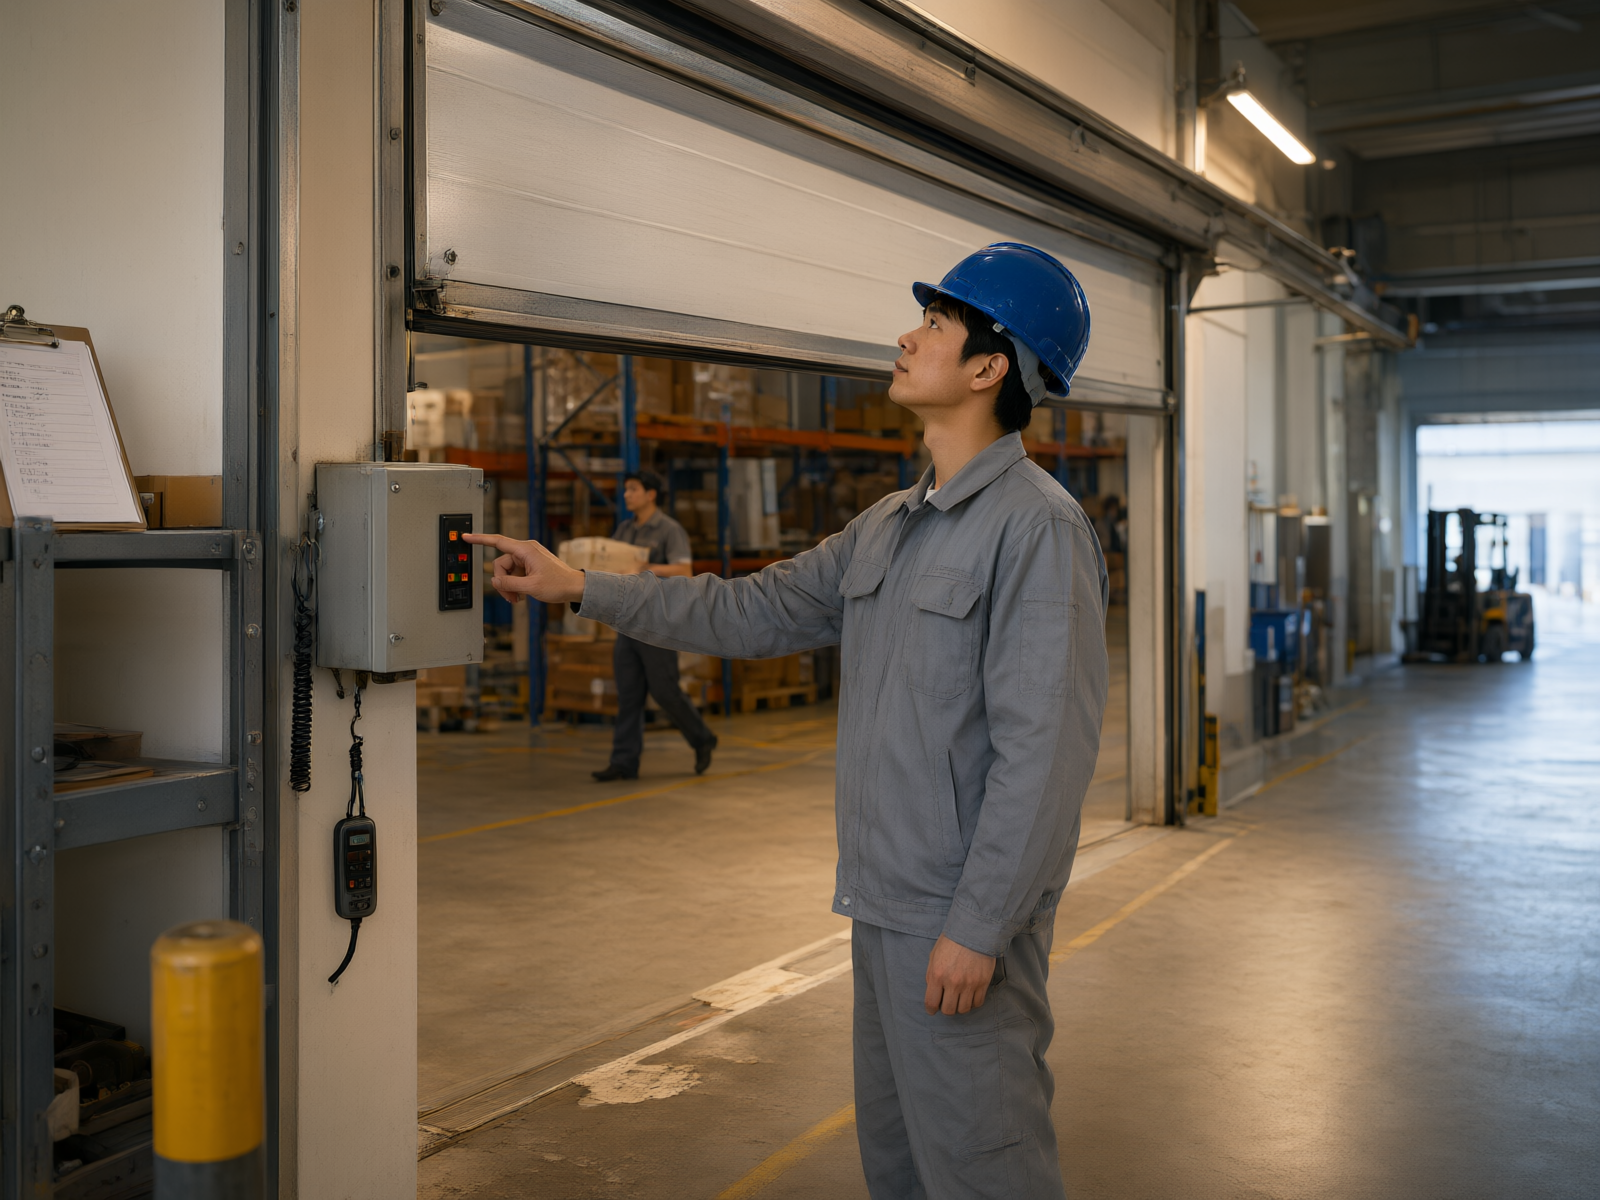
电机安装于横向轨道的驱动端,通过链条或齿轮与主轴连接。控制箱的安装位置需兼顾操作便利性与防水要求,通常固定在距地面 1.4 米至 1.5 米的墙面上。限位器是控制系统的关键部件,它决定门体的开启高度与关闭位置,精度需控制在 10 毫米以内。
这一阶段的控制点在于电机与主轴的同轴度、限位器的精度以及安全保护装置的功能完整性。工业提升门必须配备钢丝绳防断装置和扭簧防断装置,当任一部件断裂时门体能够自动锁定,防止坠落事故。
第六阶段:调试运行(第 18-19 天)
安装完成后进入调试阶段。调试分为三步:手动运行测试、电动空载测试、电动负载测试。
手动运行测试检验平衡系统的匹配度——操作人员在断开电机的状态下用手拉动门体,门体应在任意位置均可静止,不上滑也不下滑。电动空载测试检查门体运行轨迹是否平稳、有无异响。电动负载测试则模拟实际使用场景,连续启闭 50 次以上,监测电机的温升与电流值是否在额定范围内。
控制点在于平衡系统的精确匹配与连续运行的稳定性。调试不充分的门体在交付后容易出现运行抖动、噪音过大和电机过热等问题。
第七阶段:验收交付(第 20 天)
验收环节按功能项逐一核查。外观层面检查门板有无划痕变形、轨道有无焊渣残留、密封胶条是否连续完整。功能层面测试启闭速度、运行噪音(应低于 65 分贝)、遥控距离和手动解锁操作。安全层面验证防坠落装置、光电传感器和底边安全气囊的触发响应。
验收通过后,施工方向使用方移交产品合格证、安装记录、使用维护手册,并对仓库管理人员进行操作培训与日常维护要点说明。
一樘工业提升门从勘测到交付,标准工期约 20 天。每个阶段的质量控制点环环相扣,前一道工序的偏差会在后续工序中放大。对于物流仓库而言,门的可靠性直接关系通行效率与运营成本,施工阶段的质量把控是降低全生命周期维护成本的关键环节。